Выбор марки нержавеющей стали для задвижек
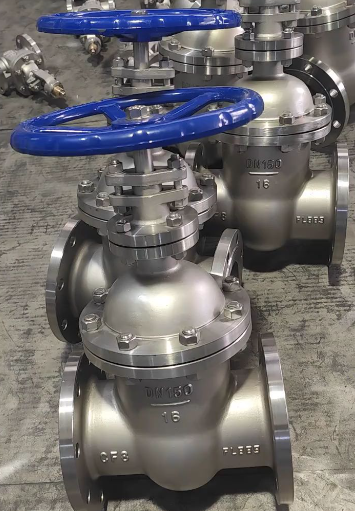
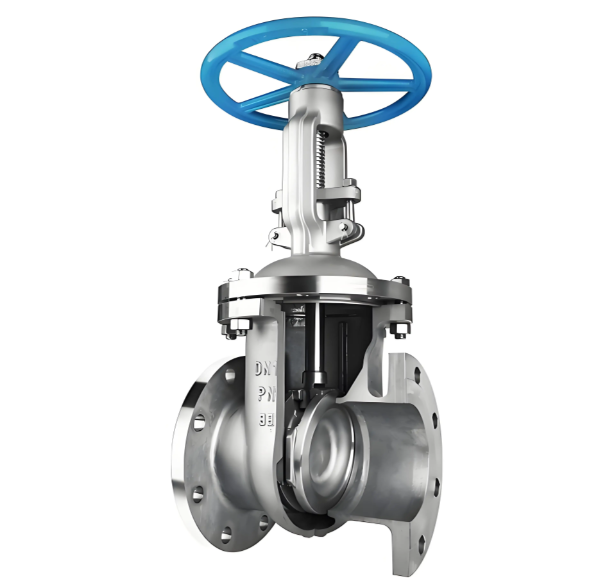
Выбор марки материала дляЗадвижки из нержавеющей стали Выбор марки материала для задвижек из нержавеющей стали определяется характеристиками среды, а также условиями эксплуатации температура-давление. Ниже перечислены три широко используемые марки литья:
CF8 (нержавеющая сталь 304):Подходит для слабоагрессивных сред, таких как разбавленная азотная кислота и органические кислоты. Он выдерживает рабочие температуры до 400°C и обеспечивает наиболее экономичную производительность.
CF8M (нержавеющая сталь 316):Предназначен для умеренно агрессивных сред, включая разбавленную серную кислоту, фосфорную кислоту и морскую воду. Его максимальная рабочая температура достигает 450°C; добавление молибдена значительно повышает устойчивость к питтинговой коррозии.
CF3M (сверхнизкоуглеродистая нержавеющая сталь 316L):Предпочтителен для сварных соединений. Содержание углерода в нем поддерживается на уровне ниже 0,03%, что эффективно предотвращает межкристаллитную коррозию в зонах термического влияния сварных швов.
Для особых условий эксплуатации доступны альтернативные марки:
CF8C (нержавеющая сталь 347):Добавление ниобия стабилизирует углерод и обеспечивает превосходную стойкость к высокотемпературной межкристаллитной коррозии.
CN7M (сплав 20):Специально разработано для работы с горячей концентрированной серной кислотой.
Процедура выбора разряда:
Подтвердите тип и концентрацию технологической среды
Обратитесь к справочникам по коррозионной стойкости, чтобы проверить коррозионную совместимость возможных марок.
Определить параметры рабочей температуры и давления
Окончательно определить марку, которая удовлетворяет требованиям как по коррозии, так и по температуре и давлению.
Характеристики литья и обработкиЗадвижки из нержавеющей сталиТехнология литья задвижек из нержавеющей стали существенно отличается от технологии литья задвижек из углеродистой стали.
Нержавеющая сталь демонстрирует меньшую текучесть расплавленного металла по сравнению с углеродистой сталью. Для достижения полного заполнения формы температуру заливки необходимо повысить на 50‑80°С; Однако чрезмерная температура приводит к образованию крупнозернистой структуры и снижению механической прочности.
Нержавеющая сталь также имеет усадку примерно в 1,5 раза выше, чем углеродистая сталь. Поэтому при проектировании литниковой системы обязательны стояки большего размера, чтобы уменьшить образование глубоких усадочных полостей. Во время литья образуется более твердая окалина на поверхности, что делает выбивку и шлифовку более трудоемкими.
При механической обработке нержавеющая сталь имеет плохую обрабатываемость и сильную склонность к наклепу, что ускоряет износ инструмента. Практические меры противодействия включают использование режущих инструментов из цементированного карбида серии YG, снижение скорости резания до 60–70% от типичных значений для углеродистой стали и применение более высоких скоростей подачи, чтобы избежать остановки инструмента на накрученных поверхностных слоях.
Особое внимание следует уделить наплавке уплотнительных поверхностей. Несоответствие коэффициентов теплового расширения между основным металлом нержавеющей стали и наплавленными отложениями стеллита может вызвать остаточное напряжение и деформацию компонентов после сварки. Обработка поверхности и пассивация задвижек из нержавеющей стали Несмотря на присущую нержавеющей стали коррозионную стойкость, правильная обработка поверхности и пассивация остаются критически важными для надежного срока службы.
Обработка внутренней поверхности:
Внутренние пути потока подвергаются пескоструйной очистке для удаления литейной окалины и остатков песка. Затем детали обрабатываются смешанным пассивирующим раствором азотно-плавиковой кислоты. Эта обработка устраняет поверхностное загрязнение свободным железом и создает однородную, плотную пассивную пленку из оксида хрома толщиной 2-5 нм — основной барьер, обеспечивающий защиту от коррозии.
Качество пассивации проверяется с помощью теста синего пятна: на поверхность наносится тестовый раствор (феррицианид калия плюс азотная кислота). Проходной результат показывает отсутствие синего цвета в течение 30 секунд; синие пятна указывают на остаточное загрязнение свободным железом.
Внешняя обработка поверхности:
Обычно задвижки из нержавеющей стали не требуют внешнего лакокрасочного покрытия благодаря хорошей стойкости к атмосферной коррозии. Если спецификация проекта требует нанесения маркировки краской, сначала необходимо нанести эпоксидную грунтовку, чтобы устранить плохую адгезию краски на гладких поверхностях из нержавеющей стали, а затем нанести верхнее покрытие.
Уплотняющие поверхности фланцев покрыты антикоррозионной смазкой для временной защиты во время транспортировки и хранения, что позволяет избежать появления на поверхности пятен ржавчины, которые могут снизить эффективность уплотнения.
Похожие новости
- Что такое задвижка из кованой стали и как она обеспечивает надежное управление промышленным потоком?
- Y-образный фланцевый фильтр из нержавеющей стали ANSI 150LB для надежной фильтрации в трубопроводах
- Шаровой кран из нержавеющей стали. Полный процесс испытаний | Стандартный контроль и обеспечение качества
- Санитарный трехкомпонентный дроссельный клапан для гигиенических систем управления жидкостью
- Тенденции Санитарного союза в области обратных клапанов в современной обработке гигиенических жидкостей
- Двухкомпонентный фланцевый шаровой кран: принципы конструкции, правила монтажа и ограничения применения
Оставьте мне сообщение